

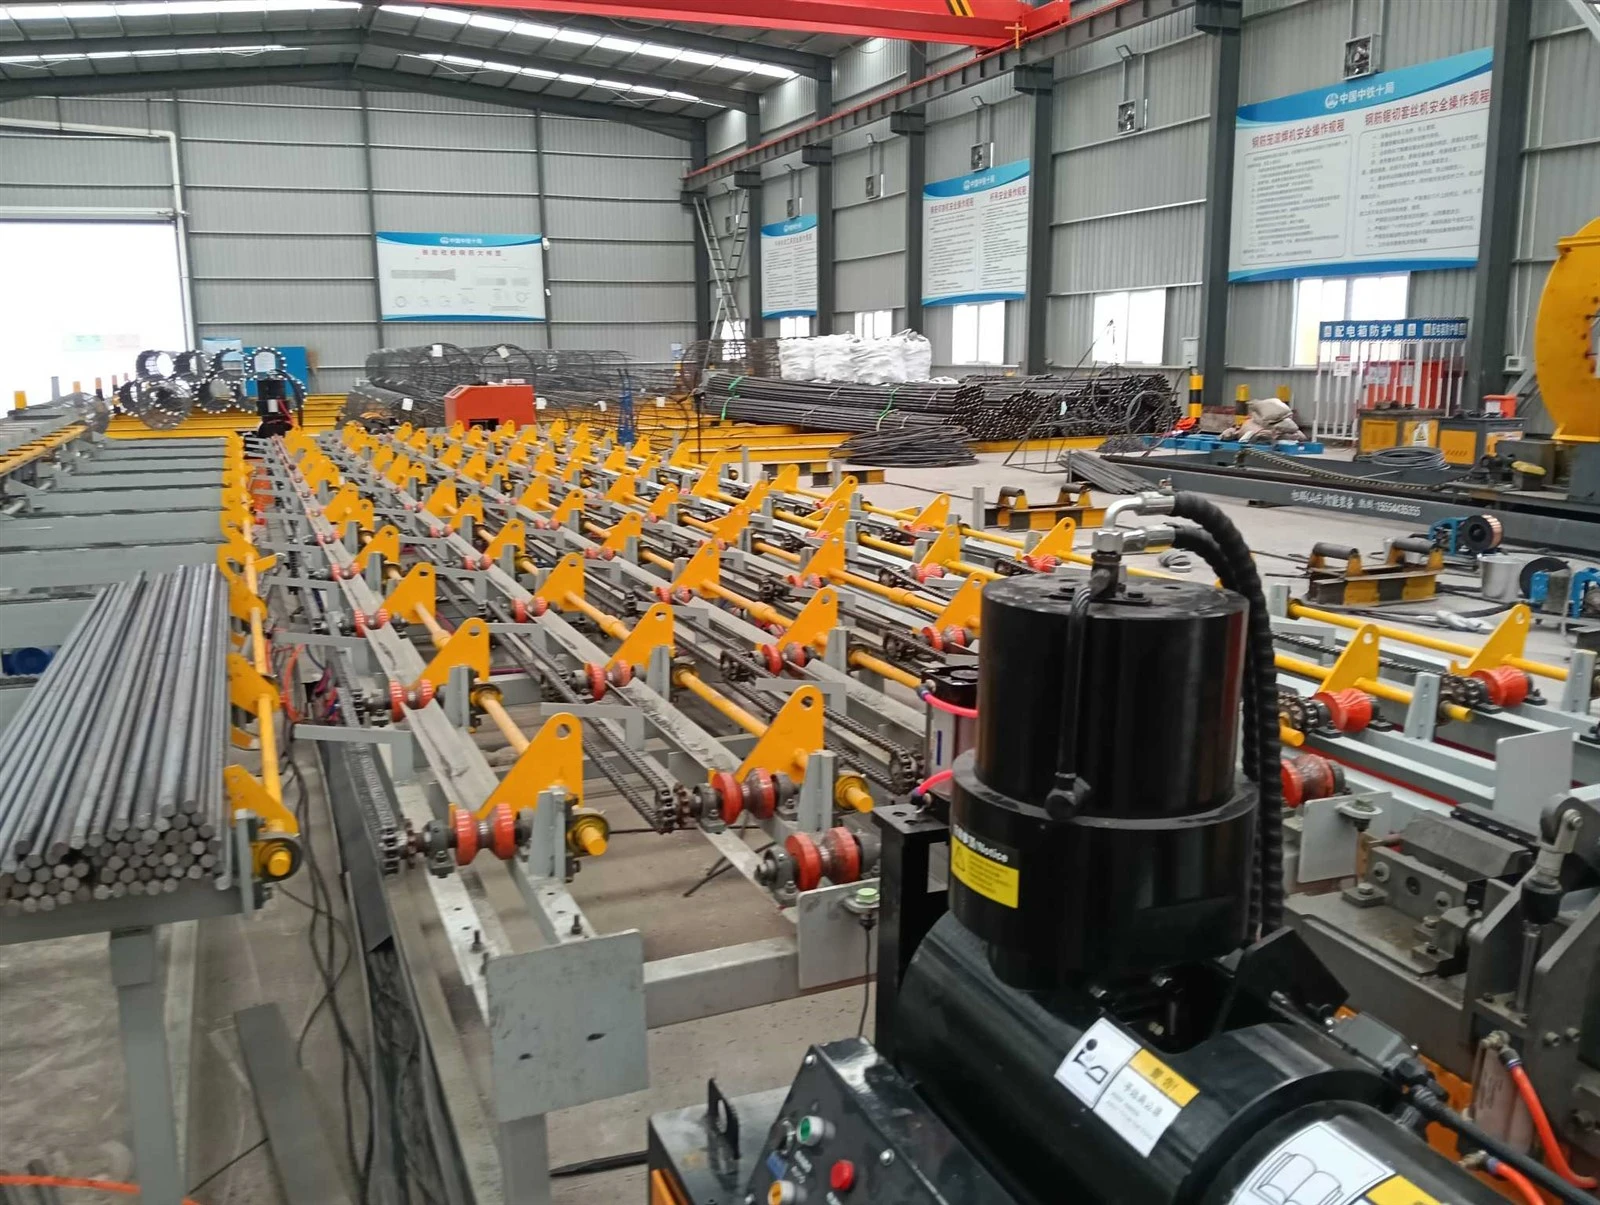
鋼製保持器の製造プロセスでは、主筋の鋸引き、ねじ切り、据え込み (肉厚化) が、鋼製保持器の接続強度と組み立て精度を決定する重要な準備段階です。従来の分散処理(手動鋸引き + スタンドアロンねじ切り機 + 手動アプセット)では、手順が断片化して効率が低下するだけでなく、人的ミスによりバーの長さが不均一になったり、ねじ山の品質が標準以下になる傾向があります。-それにより、鋼製保持器の全体的な品質に影響を及ぼします。
統合自動化システムとして、ケージ鋸引き、ねじ切り、据え込み加工の生産ラインは、鋸引き→据え込み→ねじ切り→研削→選別までのプロセス全体の連続稼働によって標準化された効率的な主棒加工を実現します-。また、大規模なインフラストラクチャ プロジェクトの棒鋼加工作業場の中核機器となっています。-
生産ラインの主な利点: 従来の処理ボトルネックの打破
従来の分散型方法と比較して、スチールケージソーイング、ねじ切り、据え込み生産ラインは、プロセスの統合と自動化された制御を通じて、品質の向上、効率の向上、コスト削減において複数のブレークスルーを達成します。その主な利点は次のとおりです。
-
完全な-プロセス自動化-の効率が 5 ~ 8 倍向上
生産ラインの監視と操作には 1 ~ 2 人のオペレーターのみが必要で、1 日あたり 800 ~ 1,200 本の主棒を処理できます。各工程はコンベアシステムで接続されているため、手作業による搬送が不要となり、工程間のアイドル時間が大幅に短縮されます。これは、高スループットと迅速な売上高が要求される大規模プロジェクトに特に適しています。-
-
業界をリードする-処理精度-で接続品質を確保
すべてのステージは CNC システムによって正確に制御されており、中心となる精度インジケーターは手動の基準をはるかに上回っています。
鋸引き精度:長さの誤差 ±1mm 以下。端面直角度 0.1mm/m 以下で、バーの長さの不一致によるケージ組み立て時の位置ずれを防止します。
驚くべき精度:アプセット(厚くなった)部分の直径は、元の鉄筋の直径の 1.2 ~ 1.5 倍になります(たとえば、φ25mm の鉄筋をφ30 ~ 37.5mm にアプセットします)。アプセット長さの誤差は±2mm以内であり、ねじ元強度は母材強度を下回ることはありません。
ねじ切り精度:ねじ山プロファイルは次の要件を満たしています。鉄筋の機械的接合技術規定(JGJ107)、ねじピッチ誤差±0.05mm以内。ストレート-ねじスリーブ接続に適しており、継手の引張強度は母材の1.1倍を超えています。
-
労働力への依存と材料の無駄を大幅に削減し、大幅なコスト削減を実現 -
Labor cost reduction >60%:生産ラインには高度なスキルを持ったオペレーターは必要ありません。一般の労働者は2~3日の研修後に仕事を始めることができ、従来の工法にありがちな「熟練労働者の採用の難しさ」や「人件費の高さ」の問題を解決します。
-
統合レイアウト - でスペースと管理コストを節約
従来の分散型加工では、200 ~ 300 平方メートルを占める個別の鋸引き、据え込み、ねじ切りエリアが必要です。統合生産ラインはモジュール式レイアウトを採用しており、占有面積はわずか 80 ~ 150 平方メートル (生産能力による) なので、スペース要件が 50% 以上削減されます。また、集中生産により品質管理と機器管理が簡素化され、工場管理の複雑さが最小限に抑えられます。
生産ラインの構成とコア技術パラメータ
のスチールケージ鋸引き、ねじ切り、据え込み生産ライン通常、次の 7 つのコア モジュールで構成されます。
供給機構、CNC鋸盤、自動据え込み盤、CNCねじ切り機、ねじ研削盤、選別搬送機構、PLCマスターコントロールシステム
各モジュールは連携して動作し、完全なプロセスの自動化を実現します。{0}以下は、市場で主流の中型生産ライン(φ12~φ40mmのメインバーに対応)の中心的な技術パラメータです。-
| モジュール名 | コアパラメータ | 機能の説明 |
|---|---|---|
| 送り機構 | 適合バー径:φ12~φ40mm。単一バーの長さ: 6–18m | チェーン・ローラーコンベヤを使用。鉄筋の端を自動的に位置合わせします。一度に 10 ~ 20 本のバーの供給をサポート |
| CNC鋸盤 | 鋸引き速度: 0.8 ~ 1.5 m/分。鋸刃径:400~500mm | 油圧クランプ + 高速ソーイング。-連続切断をサポートします。材料ヘッドを自動的に収集します |
| 自動据え込み機 | φ12~φ40mmのバーに適しています。使用圧力:30~50MPa | 油圧据え込み加工を使用します。アプセット長は 20 ~ 50mm で調整可能。品質の乱れを自動的に検出 |
| CNCねじ切り機 | 糸通し速度: 15 ~ 25 スレッド/分。ネジサイズ:M16~M45 | ローリング スレッド処理。-自動オイル潤滑。ねじ切り後の自動面取り |
| ねじ研削盤 | 研削速度: 1500 ~ 2000 rpm。ネジ部全体をカバー | スチールワイヤーホイールが自動的にバリを取り除き、スリーブ取り付け時の手の怪我を防ぎます。 |
| 仕分け搬送機構 | 搬送速度:0.5~1m/s 3 ~ 5 つの選別ステーション | バーを仕様と長さによって自動的に分類し、ケージの組み立てを便利にします |
| PLCマスターコントロールシステム | タッチスクリーン操作。パラメータの保存、障害アラーム、生産カウントをサポート | 100 セットを超えるパラメータを保存します。ワンクリックで仕様を切り替えます。-自動シャットダウンと障害表示 |
| 総電力 | 50 ~ 80 kW (すべてのモジュールモーターと油圧システムを含む) | 380V の産業用電源が必要です。独立した電圧安定器の使用を推奨します |
| 生産ライン規模 | 長さ:18~25m×幅:3~4m×高さ:2.5~3m | 両端に 5 メートルの操作スペースを確保します。床耐荷重 5トン/㎡以上 |