

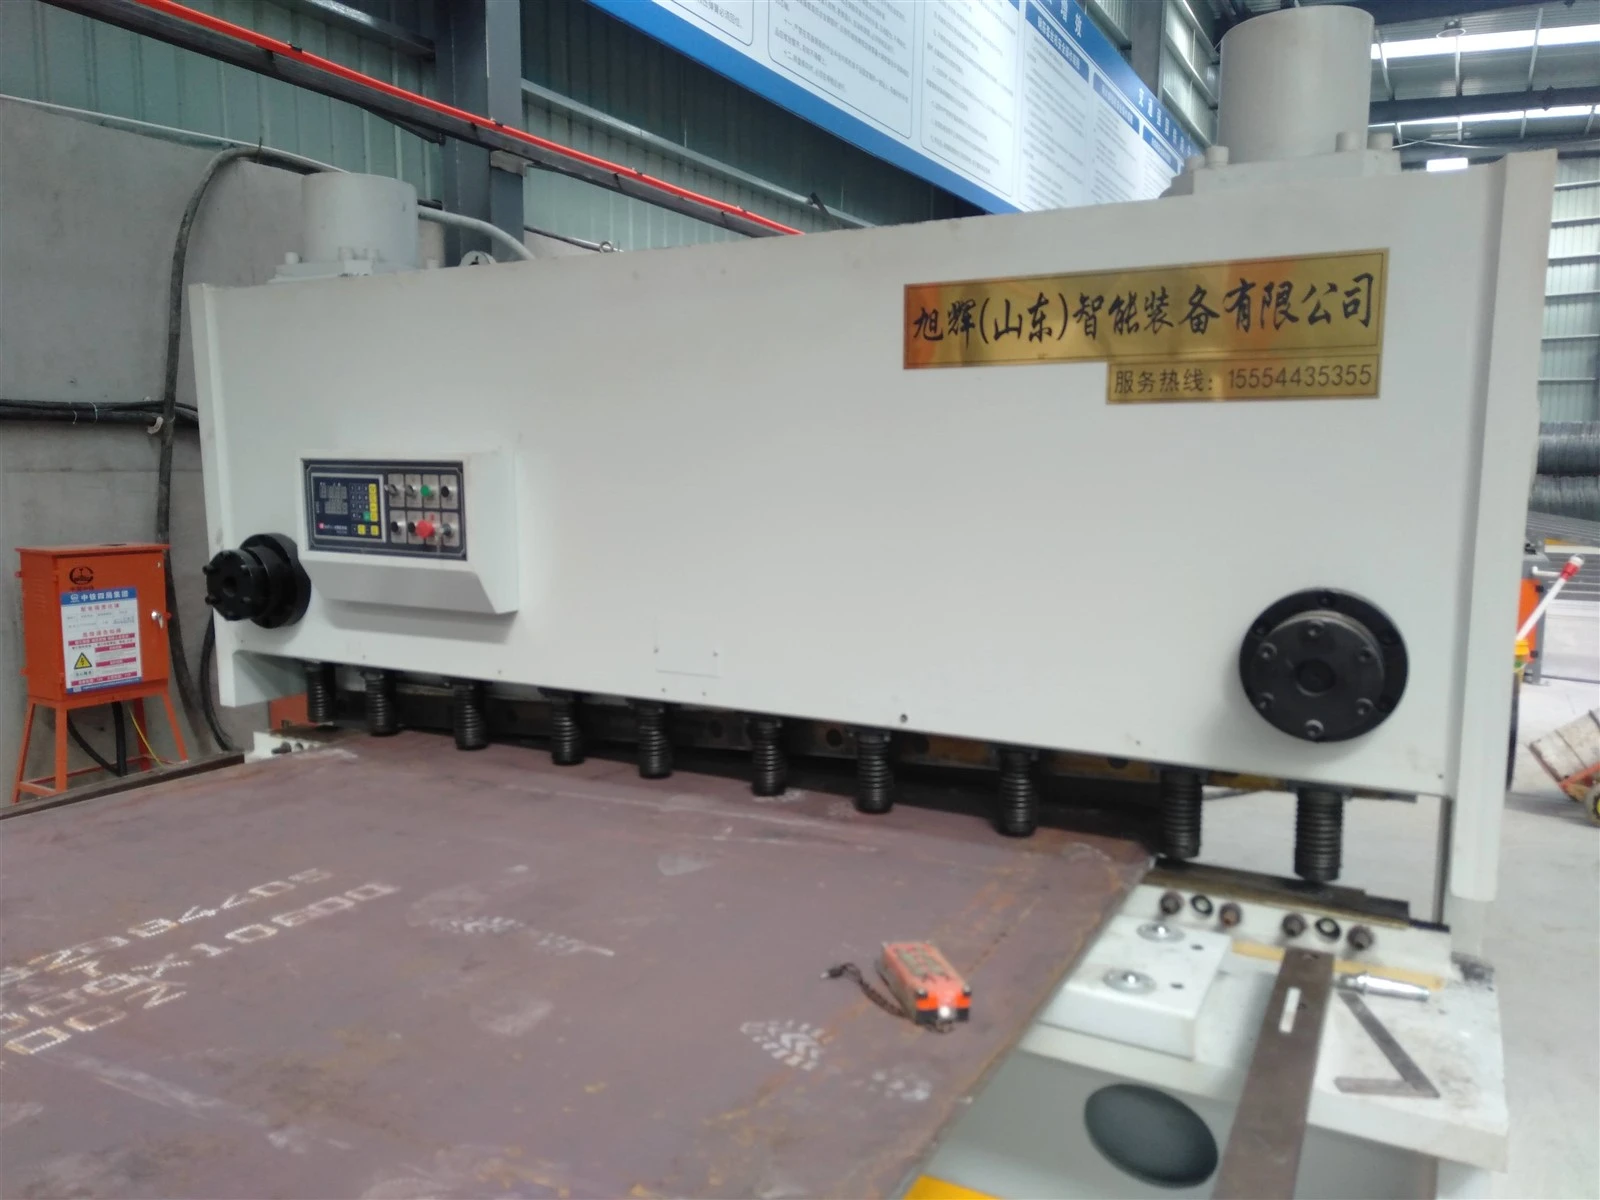
の油圧シャーリングマシン金属加工分野における高精度の板材切断を実現するための重要な装置です。{0}油圧伝達システムにより制御可能なせん断力を提供し、極薄板から厚板までさまざまな仕様の加工要件に対応します。-その技術的核心は、油圧システムの協調動作と精密制御にあります。
コア構造システム
この装置は 5 つの主要なモジュールで構成されており、これらが正確に連携して供給から切断までのプロセス全体を完了します。
高強度ボディ:--高品質の Q345B 鋼板を溶接して作られており、内部応力を除去するために焼きなまし処理が施されており、長期間の使用でも変形がありません。-機械本体の中央には、固定式の下部刃物台と調整可能な材料支持装置が装備されています。サポートの高さは80〜300mmの範囲で無段階に調整でき、異なる厚さのプレートのサポート要件に対応します。
油圧ドライブユニット:コア コンポーネントには、可変ポンプ、アキュムレータ、二重シリンダー、電気油圧比例バルブが含まれます。{0}オイル供給用の可変ポンプとアキュムレータの組み合わせにより、エネルギー消費量を削減しながら十分なせん断力を確保し、従来の固定容量型ポンプ システムと比較して約 25% 節約できます。-デュアルオイルシリンダーは同期技術を採用しています。精密サーボバルブとグレーチング定規からのフィードバックにより、同期精度は±0.03mmに達します。
せん断アクチュエータ:上部メスレストには交換可能な刃が装備されており、油圧の力により1度から2度の傾斜角で下方に駆動されます。この順送切断法により、エネルギー消費量が 30% 以上削減されます。電動ウォームギヤとウォーム機構によりブレードクリアランスを調整し、板厚に応じて最適なクリアランス値を自動計算します。
数値制御システム:主流モデルは PLC とタッチスクリーンの組み合わせを採用しており、数百の標準処理パラメータ ライブラリとカスタム プログラム ストレージのサポートを備えています。
安全保護システム:2 つの手動操作ボタン、光電保護装置、機械式安全ロックが装備されています。-電源がオフになると刃物台が自動的にロックされるシステムです。
核となる動作原理
油圧伝動と機械的シャーリングの組み合わせにより、精密な切断を実現します。
フィードと位置決め:プレートは自動送り機構によりカッティングエリアまで搬送されます。光電センサーがエッジ位置を検出し、制御システムにフィードバックを送信して正確な位置決めを実現します。
圧力の確立:モーターは油圧ポンプを駆動して高圧オイルを生成します。高圧オイルはデュアル シリンダーに入る前に電気油圧比例バルブによって調整されます。-システム圧力はリアルタイムで監視され、設定範囲内に維持されます。
プログレッシブカット:圧力が閾値に達すると、上刃物台がシートに対して徐々に斜めに切り込みます。テコの原理によりせん断力が増幅され、厚さ40mmまでの特殊鋼も楽に切断できます。
戻ってリセットします。切削後、油圧システムにより差動回路を介して上刃物台が素早く復帰し、動作リズムが向上します。一方、過負荷保護装置は、せん断力が限界を超えると自動的にリリーフバルブを開き、機器の損傷を防ぎます。
主な利点
機械式シャーリングや手動切断機と比較して、油圧式シャーリングは効率、精度、コストの総合的な向上を実現します。
- 効率の向上: 容量が 30% 増加し、大規模生産に適しています。-
油圧駆動と自動化システムの組み合わせにより、作業効率が大幅に向上します。
切断速度:ハイエンド モデルでは、1 分間に 15~20 回のカットを完了できます。-自動供給システムと組み合わせることで、従来の機械式シャーリングよりも生産能力が 30% 向上します。
連続動作:デュアルシリンダー同期ドライブと高速復帰設計により、1 日あたり最大 50 トン(9 時間)の生産能力が可能になります。
プロセスの統合:一部のモデルでは、供給、切断、ブランキングのプロセスが統合されており、材料の搬送時間が短縮されます。
- 精度の向上: ミリメートルレベルの精度、99% 以上の完成品認定率
精密制御技術により業界水準をはるかに上回る加工精度を実現。
寸法精度:グレーティング定規とサーボ ドライブによる閉ループ制御により、切断長さの誤差は ±0.05 mm 以下、角度誤差は ±0.1 度であり、業界標準の ± 1 度を上回っています。
一貫性:デジタル制御により手動操作のバラつきを解消します。バッチ処理での寸法誤差は 0.3 mm 未満であり、合格率は 85% (手動) から 99% 以上に向上しました。
材質の互換性:パラメータの最適化により、機械は炭素鋼、ステンレス鋼、チタン合金を加工できるようになります。切断面は滑らかでバリがなく、追加の研磨は必要ありません。-