

業界での位置付け: 棒鋼加工における「自動化革命」の担い手
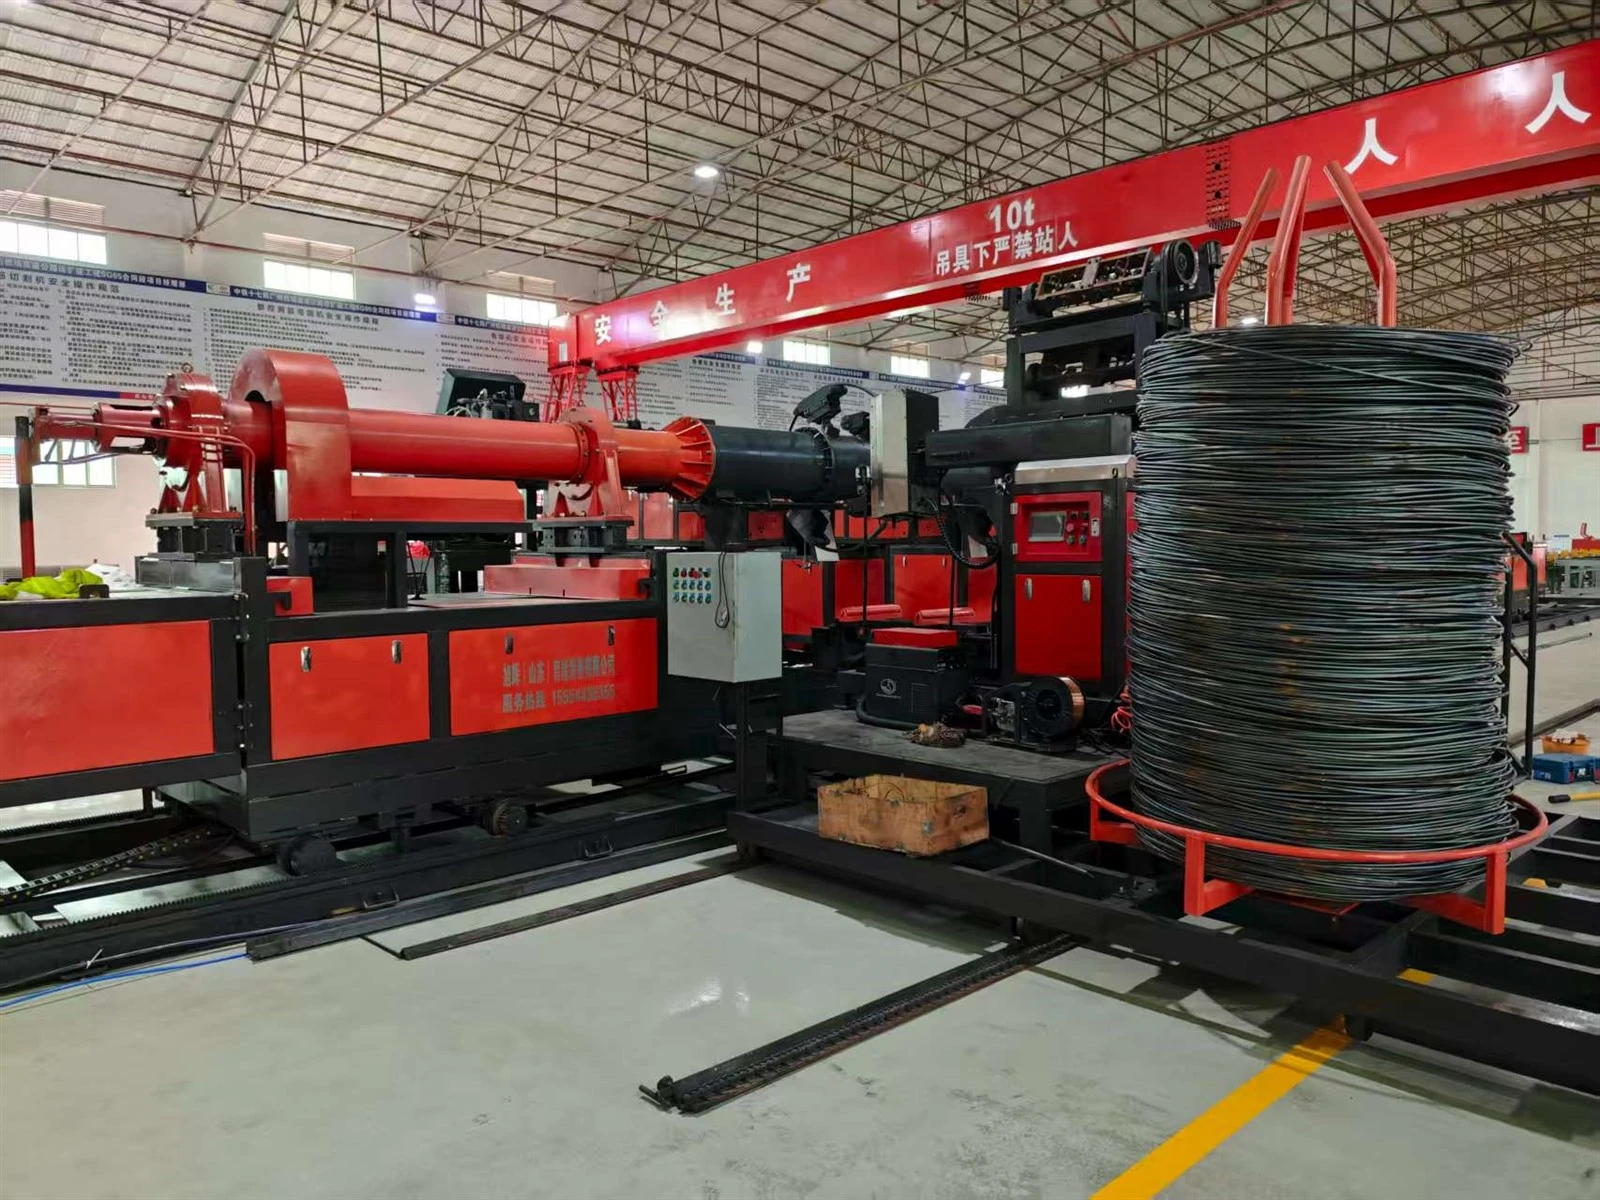
の全自動スチールケージ溶接ワークステーションは、数値制御技術、機械自動化、溶接プロセスを統合したインテリジェント機器システムです。 これは、橋杭基礎、建物基礎、トンネル セグメント、その他のプロジェクト -、つまり鋼製ケージのコア コンポーネントを処理するための完全なプロセス ソリューションを提供するように特別に設計されています。{{1}
従来の手作業による鋸引き、ねじ切り、溶接などの 10 以上の個別の手順を置き換えることで、棒鋼加工を「大規模な手作業」から「正確なインテリジェント製造」に変革しました。 このイノベーションは、従来モデルの低効率、品質変動、高コストという 3 つの主要な問題点に対処し、インフラ分野での「中国製造 2025」を実現するための重要な機器となっています。
コアコンポーネント: モジュール式インテリジェント処理システム
ワークステーションは「ハードウェア統合+ソフトウェア強化」を組み合わせたモジュラー設計を採用し、原材料から完成品までの無人化を実現します。
-
原料前処理装置
メインリブ加工:Φ16~50mmねじ鋼に適した鋸引き、ねじ切り、研削の一貫生産ライン。鋸引き精度は±2mmに達し、ねじ切り歯形充満率は95%以上で、標準化された溶接用母材を提供します。
補強の準備:Φ5~12mmの線材はサーボ矯正装置により矯正誤差0.5mm/m以下で加工されており、手動矯正による材料ロスがありません。
-
インテリジェントな供給システム
磁力分配装置と昇降傾斜板排出機構を採用し、一本棒を確実に搬送します。-加工対象の棒材はバッファ機構を介して一時保管され、昇降装置により軸方向の位置決めが完了します(位置決め誤差1mm以下)ので、手送り時の重なりや交差を防ぎます。このシステムは、4 ~ 128 本のメイン バーの柔軟な構成をサポートし、さまざまなエンジニアリング要件に適応します。
-
コア溶接モジュール
このモジュールはワークステーションの「心臓部」として、調整されたデュアルヘッド モードで動作します。-
主筋溶接ヘッド:6-軸の溶接マニピュレータを搭載し、スイング機構により溶接ガンの軸方向の往復運動を実現します。一点溶接時間は0.1~1秒の間で調整可能です。主筋を内周に円周方向に正確に溶接します(間隔誤差3mm以下)。溶接検査機構は後退位置センサにより溶接の硬さを検知し、誤溶接を防止します。
リブ付き溶接ヘッド:±2mmの間隔精度でスパイラル巻きと溶接を同時に行います。フル溶接や梅溶接などのカスタマイズモードをサポートし、さまざまな検査および合格基準を満たします。
-
内輪支持装置
内側サポートリングの間隔 (1700 ~ 2200mm) をプログラムで調整することにより、複数の内輪があらかじめ設定された間隔で引き伸ばされて固定され、保持器形成後の真円度誤差が 5mm 以下であることが保証されます。保持器径Φ800~2500mmに対応し、金型交換なしで仕様変更が可能です。
-
知能制御システム
PLC 数値制御センターをベースとして、7 セットを超える生産パラメータ メモリ ライブラリが含まれています。シングル/ダブルメインリブやシングル/ダブル巻きリブなどの複雑な構造にもワンクリックで対応します。統合されたモノのインターネット モジュールにより、エネルギー消費量、労働時間、合格率などのデータをリアルタイムにアップロードできます。- MES システムと組み合わせることで、完全なプロセスのトレーサビリティが実現し、データ保持期間はプロジェクトの保証期間以上となります。{4}}
-
完成品出力ユニット
完成品は、8000 kg の耐荷重能力を持つ油圧ケージアンロード機構を通じてパレタイジング プラットフォームにスムーズに移送されます(デュアル ステーション モデルの場合)。{0}{1}自動反転装置と組み合わせることで、手作業による損傷のリスクを軽減しながら、ケージのスタッキングを完了します。
主要業績評価指標と効率の利点
| インジケーターのカテゴリー | 業界をリードするレベル- |
| 加工精度 | メインバーの間隔は±3mm、巻線バーの間隔は±2mmです。 |
| 処理速度 | 1シフトあたり10~12セクション(12メートルケージ) |
| 溶接資格取得率 | 99.6%以上 |
| 材料利用率 | 98.5%(損失1.5%以下) |
| 仕様切替時間 | 5分以内 |