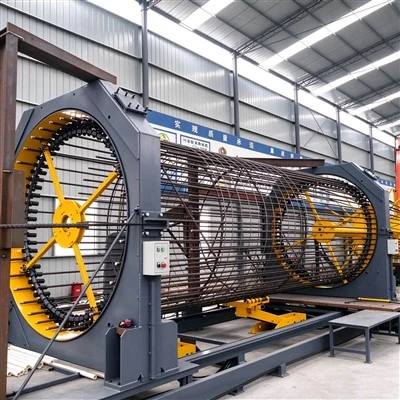
の小型パイプ収縮機は、高度な小型パイプサポートのトンネルエンジニアリングプロセスにおいて重要な成形装置です。 φ42~φ50mmまでの鋼管の端部を縮径し、テーパーを付けた「尖った」構造にするために使用します。収縮したパイプは掘削穴に押し込みやすくなり、グラウト注入作業と組み合わせることで、岩盤支持効果と建設効率を大幅に向上させることができます。
動作原理
管端縮小機は冷間成形プロセスを使用し、機械的圧力と制御された塑性変形によって管端の直径を縮小します。動作サイクルは、クランプ、直径縮小、成形、排出という 4 つの主要な段階で構成されます。
- クランプと位置決め:油圧または空圧クランプは鋼管を所定の位置にしっかりと保持し、その軸を金型の中心線に合わせて加工中の偏心を最小限に抑えます。
- ラジアルチューブエンドの縮小:油圧シリンダーまたはクランクリンクシステムによって動力を供給される駆動機構は、円錐形のレデューシングダイスを軸方向に移動させるか、分割されたダイスを駆動して同期して半径方向に収縮させます。ダイスはチューブの端に半径方向の圧力を加え、金属に塑性変形を引き起こし、その直径を減少させて滑らかな先細りの輪郭を形成します。
- 精密成形:送りストロークと成形圧力を制御することで、必要なコーン角度とチップ長さを実現します。冷間押出プロセスでは、加工硬化によって成形部品の強度と硬度を高めることもできます。
- 金型のリターンとリセット:収縮プロセスが完了すると、金型が後退し、クランプ機構がワークピースを解放します。その後、完成した部品が取り外され、機械は次の加工サイクルの準備が整います。
主な構造
完成した機械は、通常、フレーム、油圧システム、縮小型、クランプ機構、および電気制御システムで構成されます。ダイスはパイプの直径とテーパーの要件に従ってカスタムメイドされ、耐摩耗性合金鋼で作られ、焼き入れ処理が施されています。油圧システムは安定したトン数を提供し、均一な削減を保証します。 PLC制御により自動送り、定長保圧、計数を実現し、オペレータのスキルへの依存を軽減します。
アプリケーションの価値と傾向
小径パイプエンド減速機は、鉄道、高速道路、地下鉄、水道工事などのトンネル工事に広く使用されています。その主な利点としては、パイプごとの処理時間の短縮、労力の削減、パイプ端の寸法精度の向上などが挙げられます。これらの改善により、グラウトの移行と漏出が軽減され、より信頼性の高いトンネル支持に貢献します。
このテクノロジーは、CNC 制御と仕様間の素早い切り替えに向けてますます進化しています。サーボドライブとクイックチェンジツールを組み込むことで、さまざまな直径とテーパー仕様のパイプを処理するように機械を構成でき、トンネル建設における自動化、処理の一貫性、標準化が向上します。