

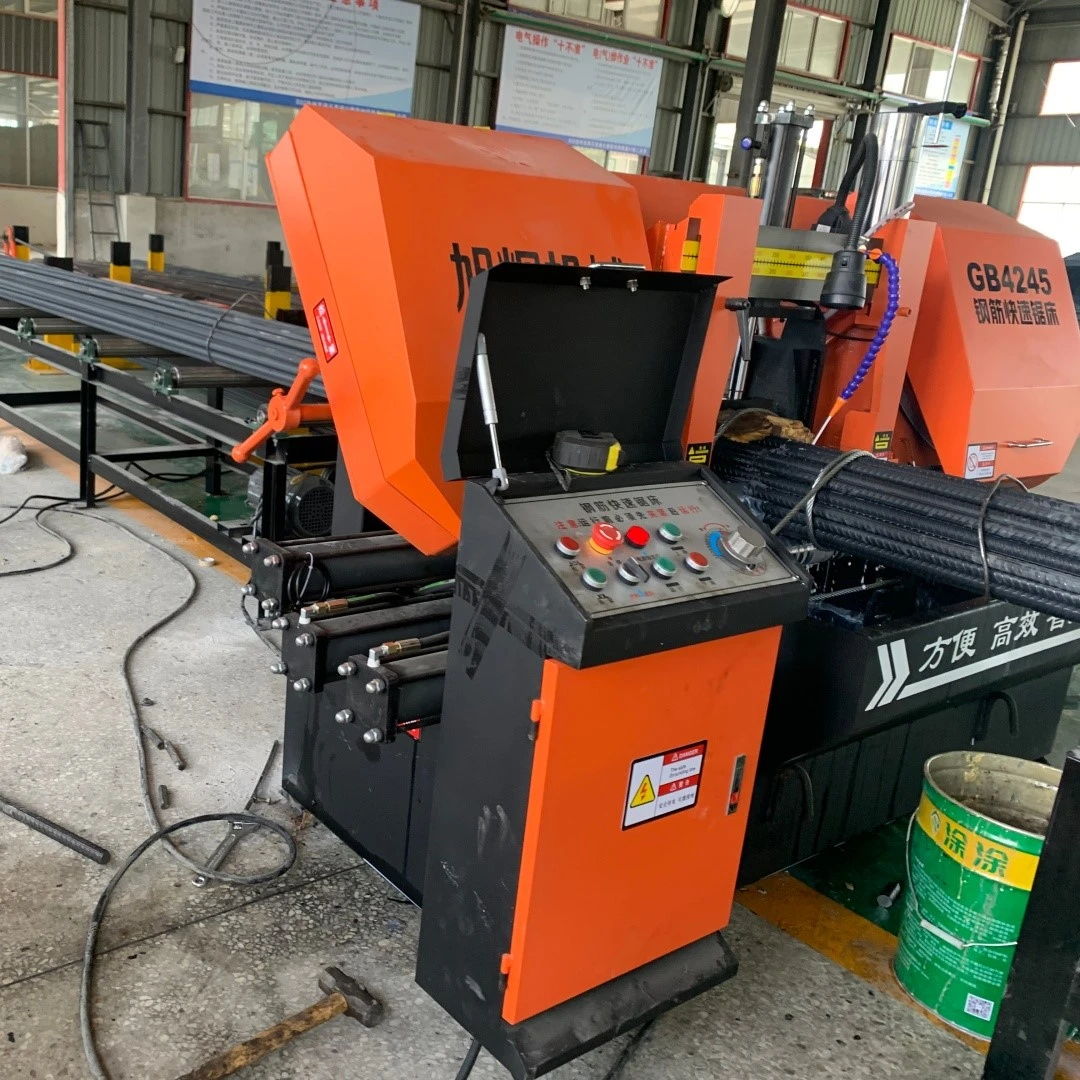
建設、橋梁建設、鉄骨構造物の製造などの分野において、棒鋼は中核となる耐荷重コンポーネントであり、その加工精度と効率は工学構造物の安全性と建設の進捗に直接影響します。{0}棒鋼の精密切断を実現するための重要な設備として、鋼棒鋸盤は、高効率、安定性、省エネという利点を備え、徐々に従来の切削工具に取って代わり、現代の棒鋼加工の中核装置となっています。
鋼棒鋸盤のコア構造
さまざまな種類がありますが、横型バンドソーマシンが最も広く使用されています。その構造設計は切断効率と精度に直接影響します。主要なコンポーネントは 5 つの主要なシステムで構成されており、それらが連携して安定した切断を実現します。
-
ラックと作業台
関数:機械全体の重量を支え、安定した加工プラットフォームを提供します。作業台の表面は通常、鋼棒の滑りを防ぐために耐摩耗性鋼板で覆われています。-
デザイン上の特徴:フレームは溶接鋼構造を採用し、内部応力を除去するための時効処理が施されており、長期使用でも変形しません。-
-
鋸引きシステム
コアコンポーネント:環状帯鋸刃、鋸ホイール、鋸フレーム、駆動モーター。
鋸刃:バイメタル帯鋸刃を使用しており、鉄筋の径に合わせて歯ピッチを選定し、切断時に歯が欠けにくいように設計されています。
鋸歯車:動輪と従動輪に分かれます。同期ベルト伝動により、鋸刃を駆動して周期的に移動させます。ホイール表面の硬度はHRC55~60に焼入れされており、鋸刃の摩耗を軽減します。
鋸フレーム:ガイドレールに沿って上下に移動し、切断速度は油圧またはサーボモーターで制御され(通常0.5~5m/min)、棒鋼の材質に応じて調整できます。
-
クランピングシステム
関数:切断前に棒鋼をしっかりと固定し、加工中の振動による斜め切断や鋸刃の破損を防ぎます。
種類:
油圧クランプ:クランプ ブロックは油圧シリンダによって駆動され、クランプ力を調整できるため、大径の棒鋼に適しています。{0}}
空気圧クランプ:エアシリンダー駆動で応答速度が速く(クランプ時間0.5秒以下)、小径棒鋼(32 mm以下)に適しています。-エネルギー効率が高く、メンテナンスの必要性も低くなります。-
-
給餌システム
関数:棒鋼の自動輸送と固定長送りが可能になり、手作業による非効率性や安全性のリスクを回避できます。{0}
コンポーネント:
給紙ローラー:サーボモーター駆動により摩擦により棒鋼を前進させ、送り精度は±0.3mm以下です。
固定長バッフル:-事前に設定された切断長に従って自動的に位置決めされ、数値制御システムによって調整可能です。
-
冷却および潤滑システム
関数:切断プロセス中の温度を下げ、鋸刃の磨耗を減らし、刃先の鉄やすりをきれいにして滑らかな仕上がりを保証します。
作業モード:冷却ポンプは鋸刃と鋼棒の間の接触点にエマルジョンを送り込み、リアルタイムで冷却します。{0}}
全自動棒鋸盤は、各種システムの連携動作により、「送り- 位置決め- クランプ- 切断」の全工程自動化を実現しました。{0}一般的なワークフローは 4 つのステップで構成されており、1 本の棒鋼の切断サイクルは 10 ~ 30 秒 (直径に応じて) に短縮できます。
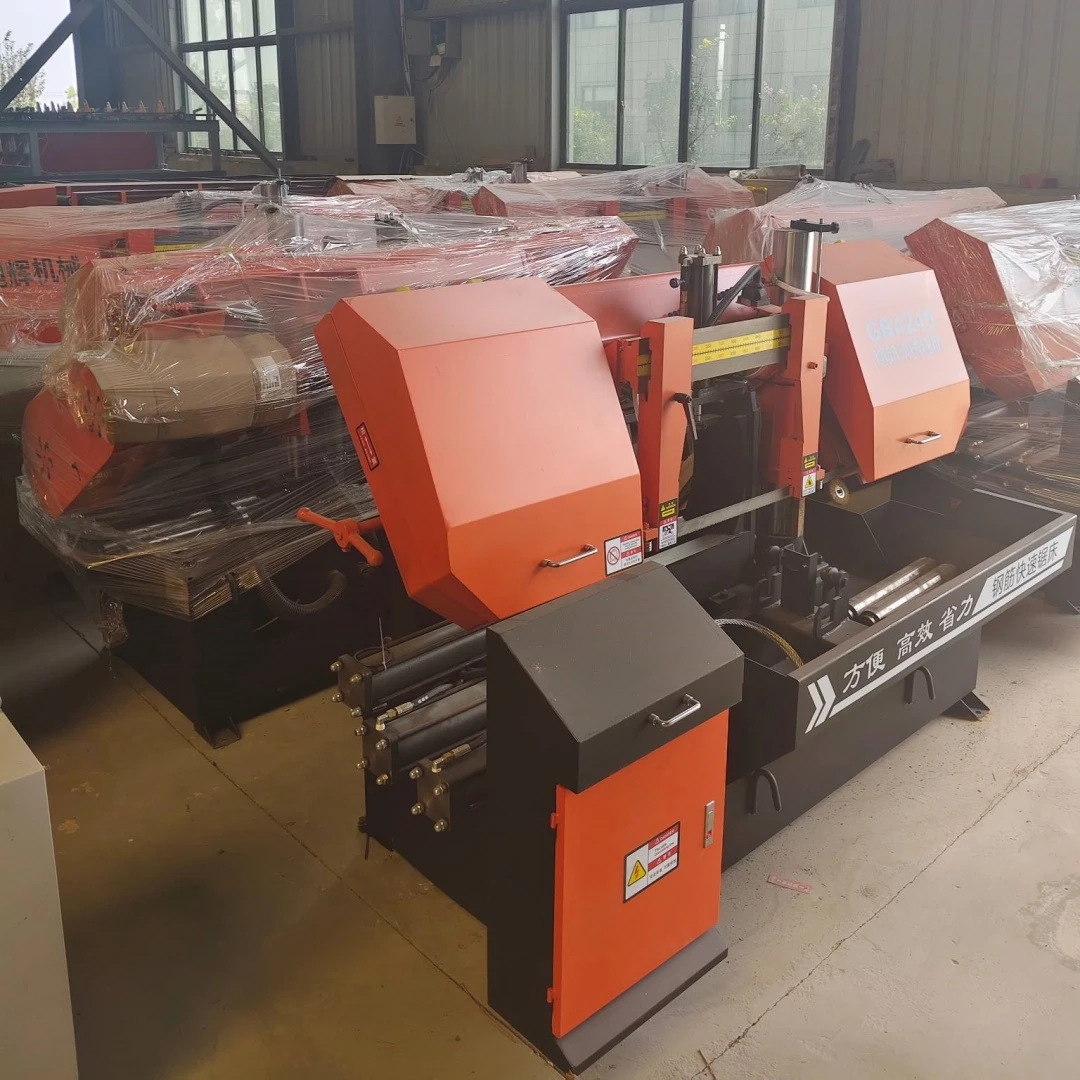
01
原料供給:
棒鋼の束全体が供給フレーム上に配置されます。材料分離機構により自動的に棒鋼を1本ずつ分離する装置です。
02
固定長さの送り:
送りローラーは数値制御システムで予め設定された切断長さに従って棒鋼をワークテーブルまで搬送します。固定長のバッフルが上昇してバーの前進を阻止し、正確な位置決めを保証します。-
03
鋼棒クランプ:
クランプ システムが作動すると、油圧または空気圧のクランプ ブロックがバーを両側から固定します。バー径に応じてクランプ力を自動調整(径が大きいほどクランプ力が大きくなります)し、切断時のズレを防ぎます。
04
鋸引きプロセス:
鋸フレームは鋸刃を下方に駆動し、鋸刃は周期的に動きます。棒鋼に接触後、切断が始まります。プロセス中、冷却システムはエマルジョンを継続的にスプレーして温度を下げ、鉄粉を除去します。